


Co je třeba udělat, když se na široko{0}}formátovém laminátoru objeví vzduchové bubliny?
Jul 13, 2026
Zanechat vzkaz
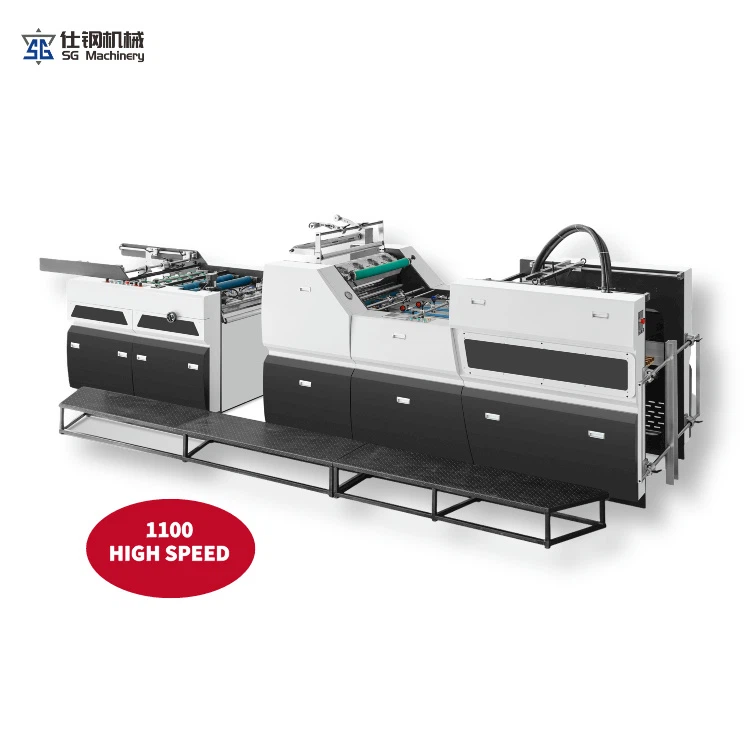
Široká šířka laminovacích strojů je široce používána v reklamním tisku, zpracování plechů, tiskových obalů a dalších průmyslových odvětvích, zejména pro laminování a ochranné zpracování materiálů velkých rozměrů. V každodenním výrobním procesu je nejčastější chybou kvality výskyt bublin v laminovaných výrobcích. Velikost a distribuce bublin nejsou jednotné, ovlivňují nejen hladkost vzhledu produktu, ale také vedou k problémům s deformací, dekoltací a vlhkostí deformace v pozdější fázi, což přímo snižuje výnos produktu. Problém velkých filmových bublin není způsoben jediným faktorem, ale je rozdělen do čtyř hlavních kategorií: selhání zařízení, provozní proces, materiálové problémy a faktory prostředí. Cílená kontrola a náprava může problém efektivně vyřešit. Zde je podrobnější pohled na to, proč a jak s ním zacházet.
1, Porucha zařízení způsobuje bubliny a roztoky.
Abnormální stav zařízení je hlavní hardwarovou příčinou tvorby bublin v širokém filmu, který se soustředí hlavně do tří hlavních částí: pryžový válec, regulace tlaku a teploty. Nejprve je tu laminovaný gumový válec. opotřebení povrchu pryžového válce, stárnutí, nerovnoměrné, přilne k nečistotám a nečistotám, což má za následek nerovnoměrné rozložení tlaku povrchu válce. Při laminování se materiál špatně spojí a zbytkový vzduch v mezeře tvoří bubliny. Současně deformační pryžový válec a nerovnosti levé a pravé strany způsobí nerovnoměrné namáhání širokého materiálu, snadno se objeví velké plochy uvolněných bublin.
K vyřešení tohoto problému je potřeba pravidelně čistit povrch gumového válečku, pomocí profesionálního čističe odstranit zbytky lepidla, prachu a nečistot, vyleštit a opravit drobné oděrky a včas vyměnit stárnoucí a zdeformované gumové válečky. Za druhé, abnormální laminovací tlak je hlavní příčinou velkých vzduchových bublin, protože celkový tlak je příliš nízký a tlak není rovnoměrný ze strany na stranu, což ztěžuje úplné vyloučení vzduchu mezi materiálem membrány a substrátem. Chcete-li nastavit tlak krok za krokem podle standardu zařízení, zajistěte, aby tlak na levé a pravé straně pryžového válce byl rovnoměrný a síla na střed a okraj širokého materiálu byla rovnoměrná. Tlak by měl být zcela přilnavý a neměl by se vrásčit ani vytvářet puchýře.
Nakonec selhal systém regulace teploty. Pokud je teplota příliš nízká, povede to k roztavení vrstvené adhezivní vrstvy, což má za následek špatné utěsnění a vytváření bublin; příliš vysoká teplota povede k deformaci materiálu membrány natažením, což má za následek vrstvené bublinky lepidla, které tvoří duté bubliny. Parametry regulace teploty zařízení je třeba kalibrovat a teplotu upravit podle materiálu fólie, aby byla zajištěna přesná regulace teploty a rovnoměrný ohřev.
2, Nesprávný provozní proces, jehož výsledkem jsou bubliny a roztoky.
Nesprávné ladění a -nestandardní operační operátory jsou hlavními lidskými-faktory častých problémů s bublinami ve výrobě. Široko{3}}spektrální filmový povlak vyžaduje extrémně vysokou rychlost podávání a způsob podávání. Pokud je rychlost posuvu příliš vysoká, rychlost spojování mezi materiálem fólie a substrátem bude větší než rychlost výfuku. Pokud vzduch není vytlačen včas, může se hromadit a tvořit skupina bublin, které kolísají vysokou rychlostí a ucpávají materiál, což způsobí, že se místní vzduch zachytí a vytvoří nepravidelné bubliny.
V každodenním provozu dodržujte zásadu nízké rychlosti a plynulosti. Při ladění nového stroje nebo výměně produkčního materiálu se filmový povlak nejprve testuje při nízké rychlosti, aby se zajistil hladký výfuk- bez bublin, a poté se upraví při konstantní rychlosti, aby bylo podávání během celého procesu stabilní. Současně, pokud není posuv zarovnán, je předskládaný materiál nerovnoměrný, podklad se zvrásní, odsadí, také obalí velké množství vzduchu a vytvoří bubliny. Před zahájením práce by měl být substrát položen naplocho a zarovnán s referenčním materiálem pro podávání, aby se zajistilo, že materiál fólie je paralelní a přilne k substrátu a aby se zabránilo dislokaci a vrásnění během podávání. Kromě toho musí být hotový výrobek zkontrolován včas po dokončení potažení filmem. Pokud se najdou malé bublinky, lze je odvětrat a opravit při vysokých teplotách pomocí speciální škrabky. Velkoplošné bubliny je třeba přelakovat.
3. Materiálové problémy a řešení pro tvorbu bublin.
Kvalita filmu a samotného substrátu může také způsobit selhání bublin ve filmovém povlaku. Na jedné straně laminovaný filmový materiál špatná kvalita, nerovnoměrná tloušťka, nerovnoměrný koloidní povlak, špatné vlastnosti v tahu a adheze, snadné vytváření spojovacích mezer a bublin během procesu laminování; pokud je filmový materiál skladován příliš dlouho, zvlhne a degeneruje, dojde k porušení adhezivní vrstvy, může se také objevit špatná přilnavost, puchýře, dekolonizace atd. Používat kvalifikované a vyhovující filmové materiály, klasifikované skladování, vlhkost a prach, aby se zabránilo použití prošlých, poškozených, nekvalitních filmových materiálů.
Na druhou stranu je klíčovým faktorem také nesourodost povrchu substrátu. Prach, částice, skvrny, vlhkost, nečistoty, vlhkost na povrchu široké desky, barvy ve spreji atd., vytvoří po laminaci bubliny a bílé skvrny. Před zahájením práce je nutné povrch podkladu důkladně očistit, aby bylo zajištěno, že podklad je čistý, suchý, rovný, bez prachu, skvrn od vody a oleje a že se u zdroje nevyskytují nečistoty a bubliny. Zároveň je nutné předem ořezat nerovné, poškozené a zdeformované podklady, aby nedocházelo k tvorbě bublin v důsledku nedostatečné přilnavosti.
4. Faktory prostředí způsobující bubliny a preventivní opatření.
Zpracování filmového filmu vyžaduje vysoké výrobní prostředí, vysoká vlhkost, nadměrná prašnost a velký teplotní rozdíl způsobí bubliny filmu. Vlhkost vzduchu v dílně je vysoká a podklad a membrána mají adsorpční účinek na vodní páru. Po potažení jsou uzavřeny v mezivrstvě a kondenzují do bublin; prach poletuje v dílně a částice ulpívají na povrchu materiálu a po nanesení vytvářejí bublinky-body.
Každodenní výroba potřebuje kontrolovat prostředí dílny, udržovat staveniště suché a větrané, udržovat vlhkost ve standardním rozsahu, snižovat opláštění nebo zapínat odvlhčovací zařízení v mokrém a vlhkém počasí, pravidelně čistit prostředí dílny, udržovat pracovní prostor čistý a snižovat přilnavost prachu. Zároveň se vyhněte práci v prostředí s nadměrným teplotním rozdílem, abyste zabránili tepelné roztažnosti a smrštění materiálu fólie, zabránili abnormálnímu vytvrzování lepicí vrstvy a zabránili vzniku adhezních bublin.
5, Souhrn a body denní prevence
Závěrem lze říci, že existují čtyři hlavní důvody pro tvorbu bublin u širokovrstvých laminovacích strojů: zařízení, proces, materiál a prostředí. Základním řešením je „hladkost výfuku, těsná spolupráce, soulad s materiálem a soulad s životním prostředím“. Při každodenní výrobě by mělo být zařízení pravidelně čištěno a udržováno, tlak a teplota by měly být přesně nastaveny, provozní proces nanášení filmu by měl být regulován, kvalita materiálu a čištění substrátu by měly být přísně kontrolovány a výrobní prostředí by mělo být optimalizováno. Před-úprava různých úkolů může výrazně snížit chyby bublin a zlepšit rovinnost, estetiku a výtěžnost široko{4}}filmových produktů.